Виробники та постачальники алюмінієвих композитних панелей у Китаї з 2002 року - Henglicai ACP
Мова
Виробники та постачальники алюмінієвих композитних панелей у Китаї з 2002 року - Henglicai ACP
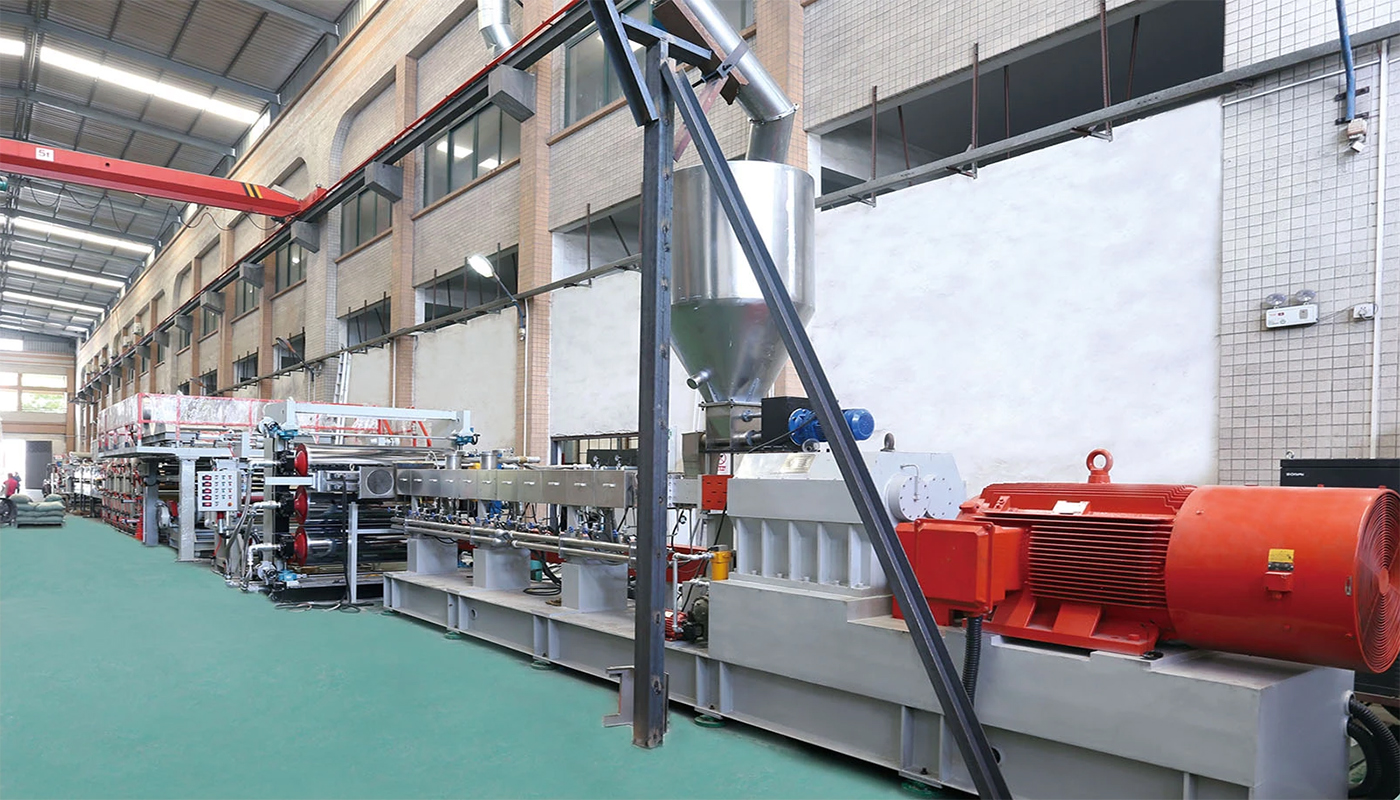
Виробничий процес, такий як холодний композитний метод, термічний композитний метод, безперервний композитний метод і періодичний композитний метод, використовується для Алюмінієвий композитний лист , відповідно до пластикового сердечника та обох бічних панелей.
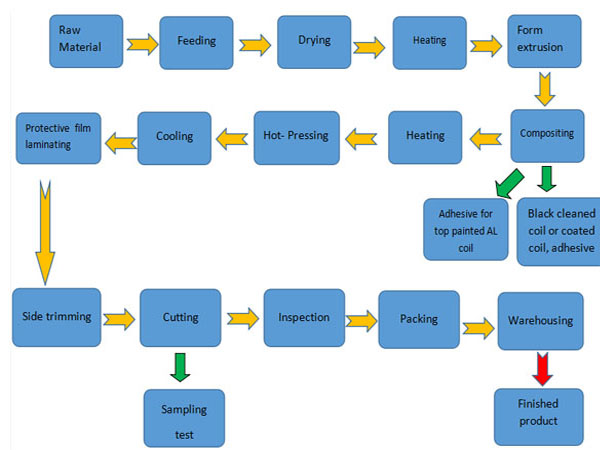
По-перше, очищення алюмінієвої котушки є важливою частиною виробництва. Поверхня покрита мастилами та антиоксидантами, а під час транспортування прикріплюється пил, що впливає на її адгезію.
По-друге, на поверхні котушок утворюється щільна хімічна захисна плівка для підвищення стійкості до окислення та продовження терміну служби , після очищення та хімічної обробки. Регулярний процес очищення: алюмінієва котушка→знежирення спреєм →промивання водою→нейтралізація→хімічна обробка→промивання водою→сушіння→охолодження→намотування.
По-третє, очищену алюмінієву котушку поміщають у машину для нанесення покриттів, а поверхню покривають високоефективною фторвуглецевою смолою. Хід процесу : алюмінієва котушка→подача→покриття фторуглеродним покриттям→фарба для запікання з циркуляцією гарячого повітря→охолодження→зйомка→різання→намотування.
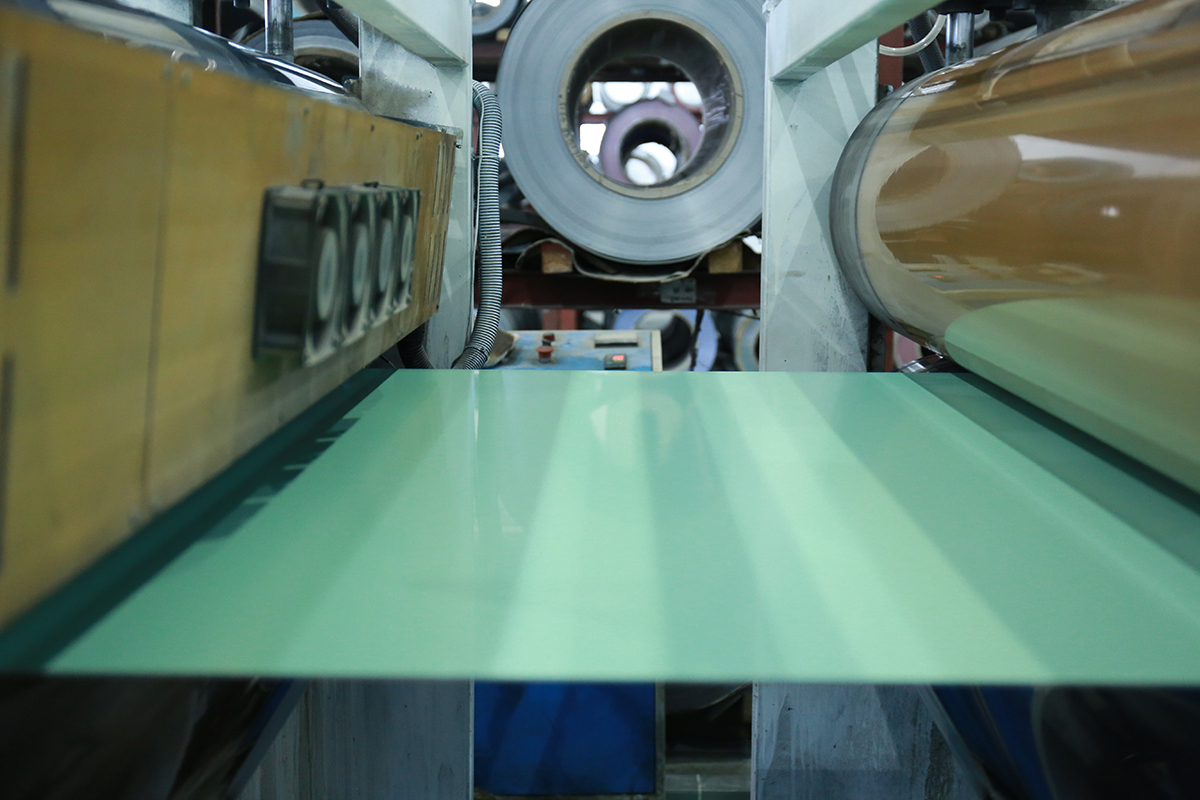
По-четверте, панелі зовнішньої панелі ACP покриті двома шарами фарби та ґрунтовки, так що верхнє покриття фасаду є високостійким до атмосферних впливів покриттям із фторвуглецевої смоли, а саме полівініліденфториду. (PVDF) має чудову стійкість до ультрафіолету та забруднення навколишнього середовища. Це зберігає поверхню красивою. Поверхня листа ACP має не тільки колір металу, але й красиві види мармурового малюнка. Фторуглеродне покриття зазвичай наноситься на алюмінієві рулони за допомогою рулонного покриття, а потім випікається при підвищених температурах для їх висихання. Обладнання безперервне у виробництві , спочатку заґрунтований, потім покритий верхнім покриттям і, нарешті, покритий поверхневим лаком. Загальна товщина тришарової фарби становить 30 мкм. Кожен шар фарби потрібно випікати при 200 °C приблизно 60 секунд, поки він не висохне.
По-п'яте, після випікання духовка швидко охолоджується повітряним охолоджувачем. Внутрішня фарба для стін може бути виготовлена з епоксидної смоли, поліефірної смоли та акрилової смоли. Після нанесення ґрунтовки, фінішного покриття та лаку на поверхню негайно нанесіть на поверхню покриття поліетиленову захисну плівку, щоб уникнути подряпин на поверхні під час подальшої обробки, транспортування та встановлення. Захисна плівка самоклеюча, її можна зняти після встановлення. Алюмінієва катушка, покрита фторвуглецевою смолою, може входити в процес з’єднання з пластиковим матеріалом серцевини. Пластиковий матеріал серцевини також має три шари, з поліетиленовим пластиком посередині та клеєм з обох сторін. PE листи та клеї можуть бути виготовлені окремо або шляхом тришарової коекструзії. Тришаровий коекструдований лист зі структурою адгезиву виготовляється поетапно, а потім поєднується з верхнім і нижнім алюмінієві листи. 0,15 мм доступний у товщині з алюмінієвою панеллю з обох сторін, і 3~5 мм у внутрішньому шарі загальна товщина 4~6 мм. Нарешті , ціла панель розрізана на 1220x2440 мм.
