Производители и доставчици на алуминиеви композитни панели в Китай от 2002 г. - Henglicai ACP
Език
Производители и доставчици на алуминиеви композитни панели в Китай от 2002 г. - Henglicai ACP
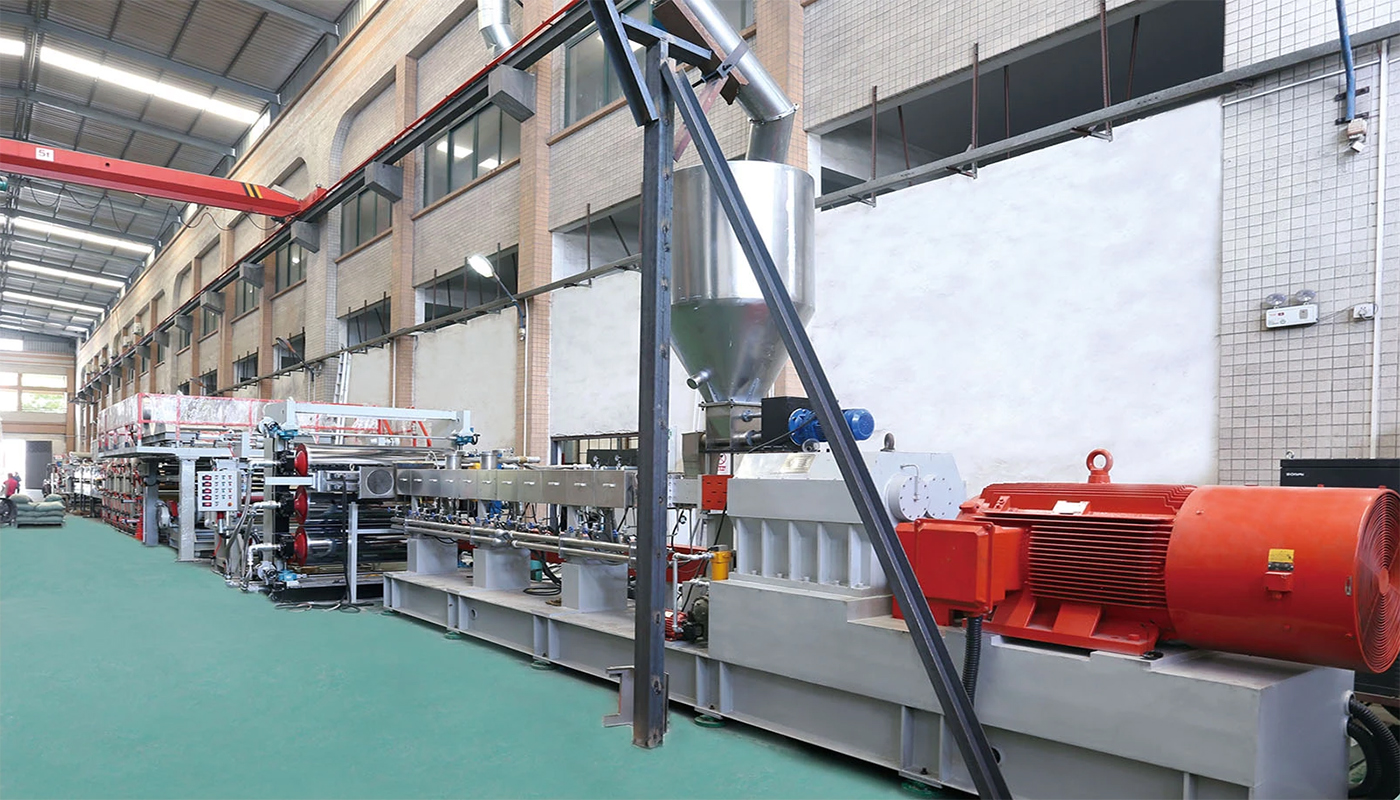
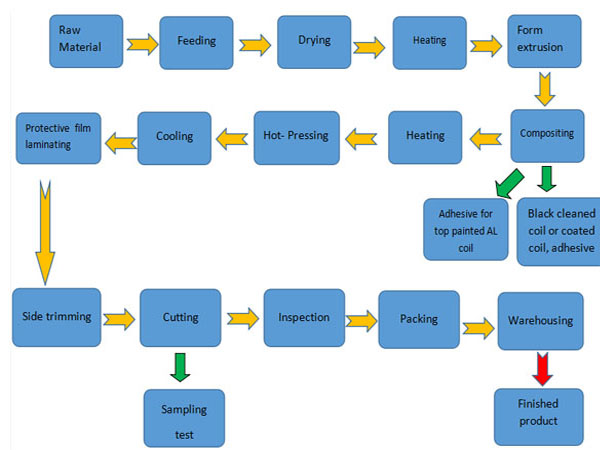
Производственият процес, като студен композитен метод, термичен композитен метод, непрекъснат композитен метод и периодичен композитен метод, се използва за Алуминиев композитен лист , според пластмасовата сърцевина и двете странични панели.
Първо, почистването на алуминиевата намотка е съществена част от производството. Повърхността е покрита със смазочни материали и антиоксиданти, а по време на транспортирането се натрупва прах, което влияе върху нейната адхезия.
Второ, върху повърхността на намотките се образува плътен химически защитен филм, за да се подобри устойчивостта на окисление и да се удължи живота , след почистване и химическа обработка. Редовен процес на почистване: алуминиева намотка→ обезмасляване със спрей → измиване с вода → неутрализиране → химическо третиране → измиване с вода → сушене → охлаждане → навиване.
Трето, почистената алуминиева намотка се поставя в машина за нанасяне на покритие, докато повърхността се боядисва с високоефективна флуоровъглеродна смола. Потокът на процеса : алуминиева намотка→подаване→покритие флуоровъглеродно покритие→боя за печене с циркулация на горещ въздух→охлаждане→филмиране→рязане→навиване.
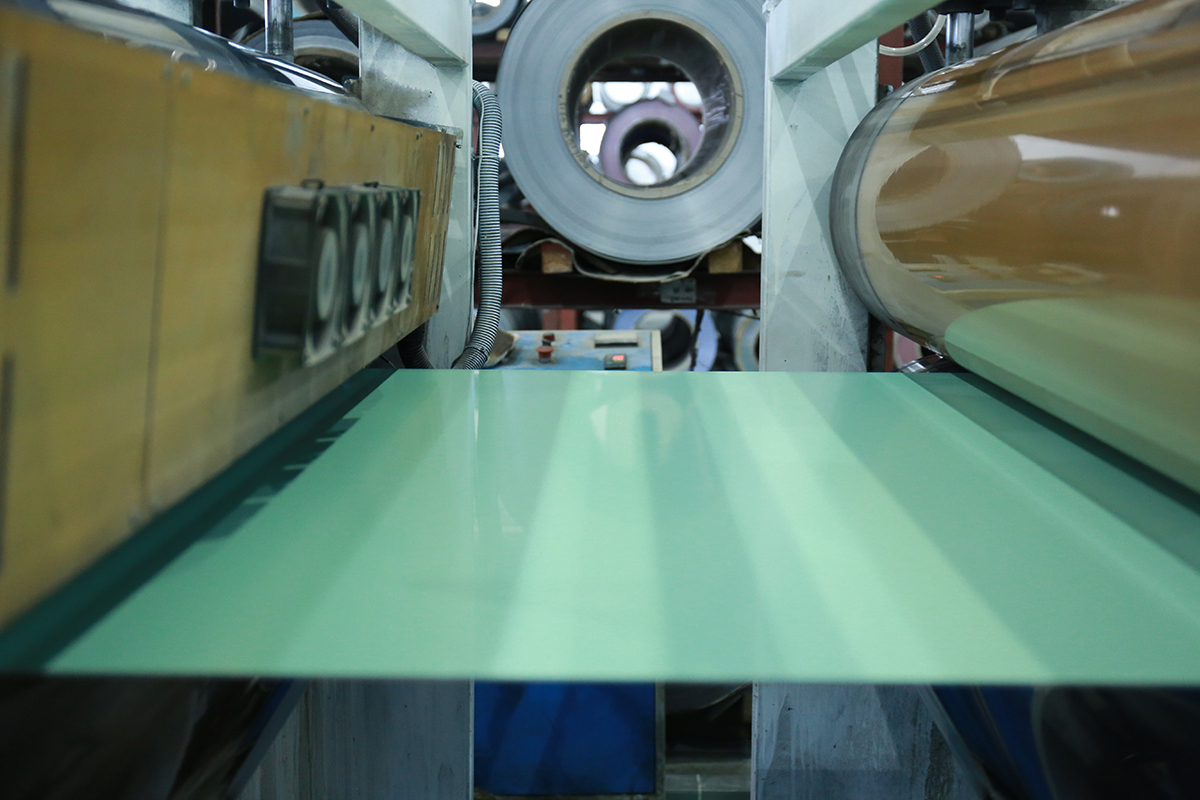
Четвърто, панелите на външния ACP панел, покрити с два слоя боя и грунд, така че горното покритие на фасадата е силно устойчиво на атмосферни влияния покритие от флуоровъглеродна смола, а именно поливинилиден флуорид (PVDF) с отлична UV устойчивост и замърсяване на околната среда. Това поддържа повърхността красива. Повърхността на листа ACP има не само металния цвят, но и красивите видове мраморни шарки. Покритите с флуоровъглерод обикновено се нанасят върху алуминиеви намотки чрез нанасяне на валяк и след това се изпичат при повишени температури, за да се изсушат. Оборудването е непрекъснато за производство , първо грундирана, след това покрита отгоре и накрая покрита с повърхностен лак. Общата дебелина на трислойната боя е 30μm. Всеки слой боя трябва да се изпече на 200 °C за около 60 секунди, докато изсъхне.
Пето, след като фурната се изпече, тя бързо се охлажда от въздушен охладител. Вътрешната стенна боя може да бъде направена от епоксидна смола, полиестерна смола и акрилна смола. След като грундът, горният слой и повърхностният лак са покрити, незабавно нанесете PE защитен филм върху повърхността на покритието, за да избегнете надраскване на повърхността по време на последваща обработка, транспортиране и монтаж. Защитното фолио е самозалепващо се и може да се отстрани след монтажа. Алуминиевата намотка, покрита с флуоровъглеродна смола, може да влезе в процеса на смесване с пластмасовия материал на сърцевината. Материалът на пластмасовата сърцевина също е от съществено значение за три слоя, с PE пластмаса в средата и лепило от двете страни. PE листовете и лепилата могат да се произвеждат отделно или чрез трислойна ко-екструзия. Трислойният коекструдиран лист със структурата на лепило е етап, който трябва да бъде произведен и след това комбиниран с горната и долната част алуминиеви листове. 0,15 мм се предлага с дебелина с алуминиев панел от двете страни и 3~5 мм в основния слой , 4~6 мм обща дебелина. Накрая , цял панел се нарязва на 1220x2440 мм.
