Výrobcovia a dodávatelia hliníkových kompozitných panelov v Číne od roku 2002 - Henglicai ACP
Jazyk
Výrobcovia a dodávatelia hliníkových kompozitných panelov v Číne od roku 2002 - Henglicai ACP
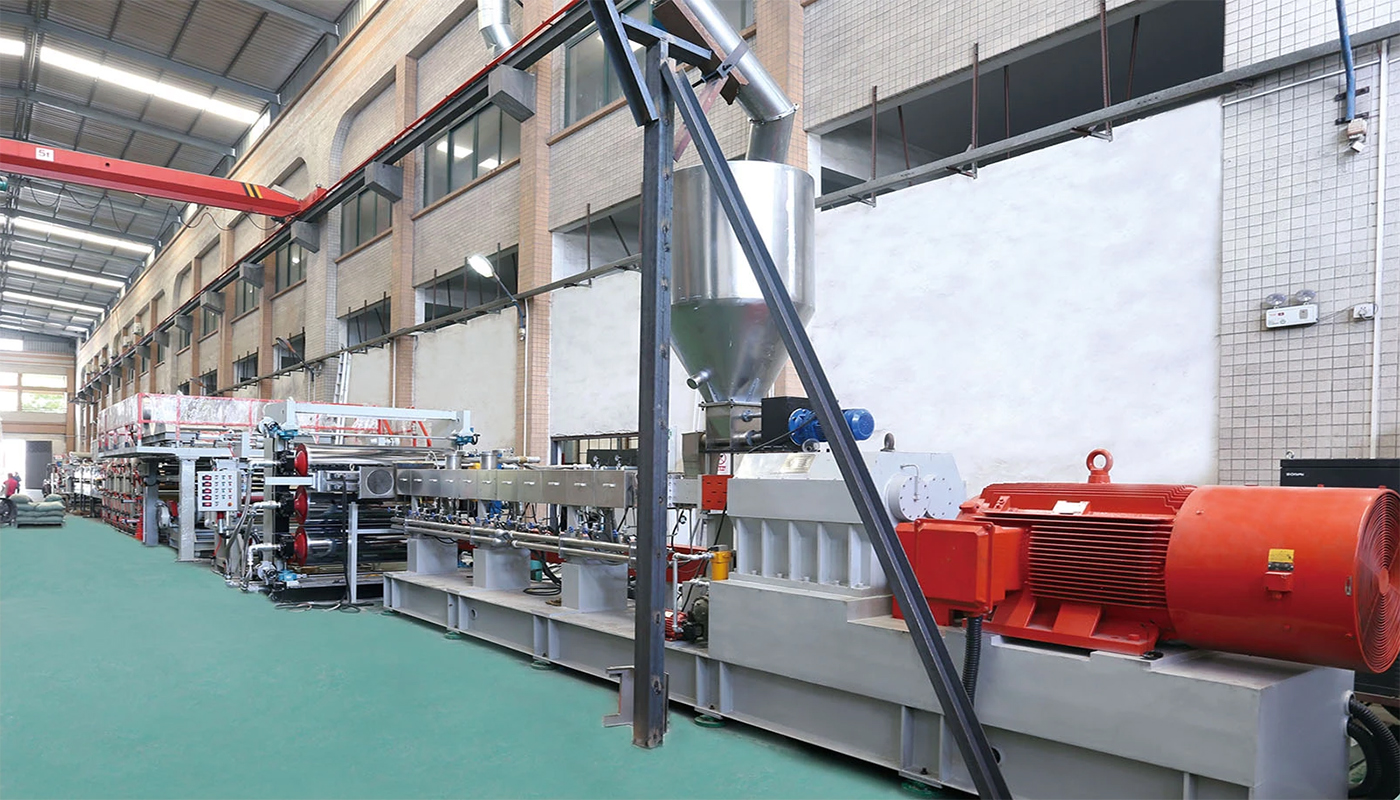
Výrobný proces, ako je metóda studeného kompozitu, metóda tepelného kompozitu, metóda kontinuálneho kompozitu a metóda prerušovaného kompozitu, sa používa na Hliníkový kompozitný plech , podľa plastového jadra a oboch bočných panelov.
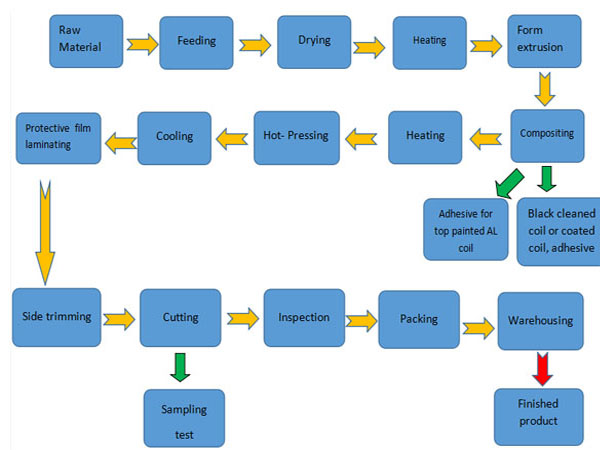
Po prvé, čistenie hliníkovej cievky je nevyhnutnou súčasťou výroby. Povrch je potiahnutý lubrikantmi a antioxidantmi a počas prepravy je prichytený prach, ktorý ovplyvňuje jeho priľnavosť.
Po druhé, na povrchu cievok sa vytvorí hustý chemický ochranný film, ktorý zlepšuje odolnosť proti oxidácii a predlžuje životnosť ,po vyčistení a chemickom ošetrení. Pravidelný proces čistenia: hliníková špirála→odmasťovanie rozprašovaním →premývanie vodou→neutralizácia→chemická úprava→umývanie vodou→sušenie→chladenie→navíjanie.
Po tretie, vyčistená hliníková cievka sa vloží do nanášacieho zariadenia, pričom sa povrch natrie vysokovýkonnou fluórouhľovodíkovou živicou. Priebeh procesu : hliníková cievka→podávanie→poťahovanie fluorokarbónovým povlakom→farba na pečenie s cirkuláciou horúceho vzduchu→chladenie→filmovanie→rezanie→navíjanie.
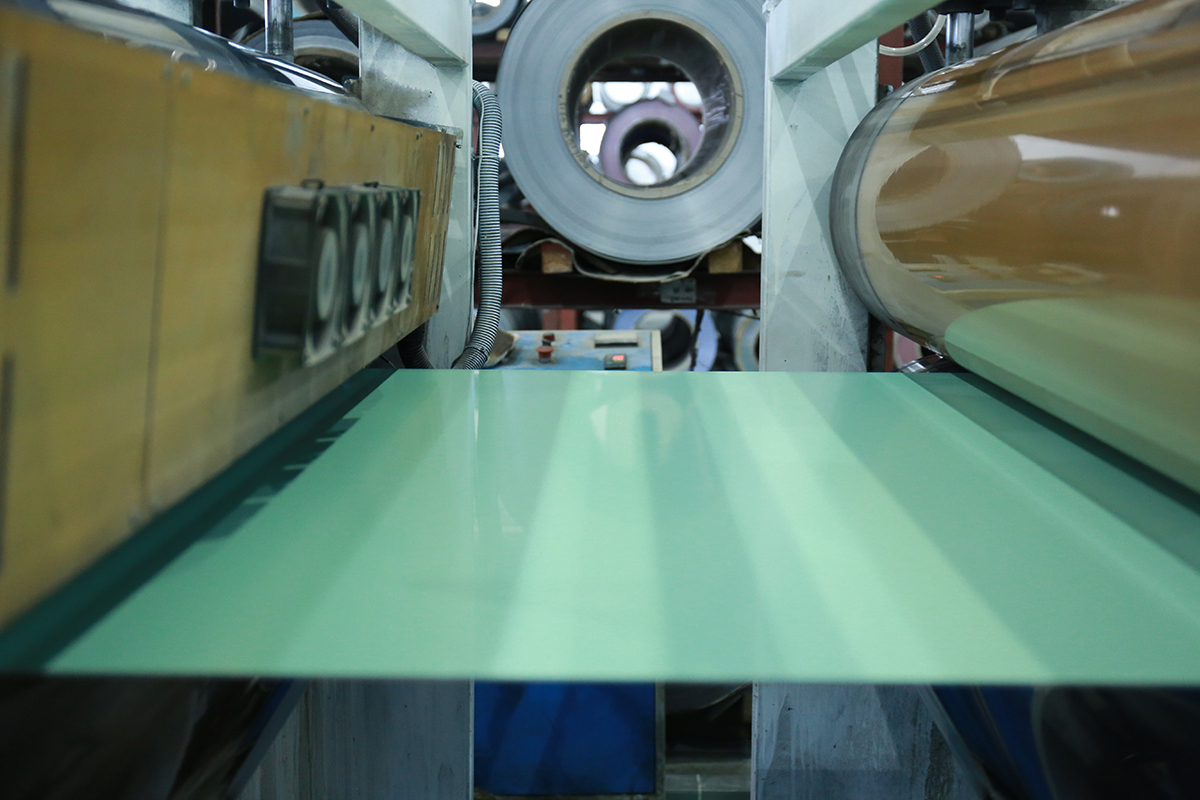
Po štvrté , Panely vonkajšieho panelu ACP sú potiahnuté dvoma vrstvami farby a základného náteru, takže vrchný náter fasády je vysoko odolný voči poveternostným vplyvom fluorouhlíkový živicový náter, konkrétne polyvinylidénfluorid (PVDF) vyznačuje sa vynikajúcou odolnosťou voči UV žiareniu a znečisteniu životného prostredia. To udrží povrch krásny. Povrch plechu ACP má nielen farbu kovu, ale aj krásne typy mramorových vzorov. Fluorokarbónové povlaky sa zvyčajne nanášajú na hliníkové zvitky valcovaním a potom sa vypaľujú pri zvýšených teplotách, aby sa vysušili. Zariadenie sa vyrába nepretržite , najprv natretý základným náterom, potom vrchným náterom a nakoniec potiahnutý povrchovým lakom. Celková hrúbka trojvrstvovej farby je 30μm. Každú vrstvu farby je potrebné piecť pri 200 °C asi 60 sekúnd, kým nezaschne.
Po piate , Po upečení rúry sa rýchlo ochladí vzduchovým chladičom. Vnútorná farba na steny môže byť vyrobená z epoxidovej živice, polyesterovej živice a akrylovej živice. Po nanesení základného náteru, vrchného náteru a povrchového laku ihneď naneste na povrch náteru PE ochrannú fóliu, aby nedošlo k poškriabaniu povrchu pri následnom spracovaní, preprave a inštalácii. Ochranná fólia je samolepiaca a po inštalácii sa dá odstrániť. Hliníková cievka potiahnutá fluorouhlíkovou živicou môže vstúpiť do procesu spájania s plastovým materiálom jadra. Plastový materiál jadra má tiež základné tri vrstvy, s PE plastom v strede a lepidlom na oboch stranách. PE fólie a lepidlá je možné vyrábať samostatne alebo trojvrstvovou koextrúziou. Trojvrstvový koextrudovaný list so štruktúrou lepidla sa postupne vyrába a potom sa kombinuje s horným a spodným hliníkové plechy. 0,15 mm je k dispozícii v hrúbke s hliníkovým panelom na oboch stranách a 3 ~ 5 mm v jadrovej vrstve , 4~6 mm v celkovej hrúbke. Konečne ,celý panel je rozrezaný na 1220x2440mm.
