Производители и поставщики алюминиевых композитных панелей в Китае с 2002 года - Henglicai ACP
Язык
Производители и поставщики алюминиевых композитных панелей в Китае с 2002 года - Henglicai ACP
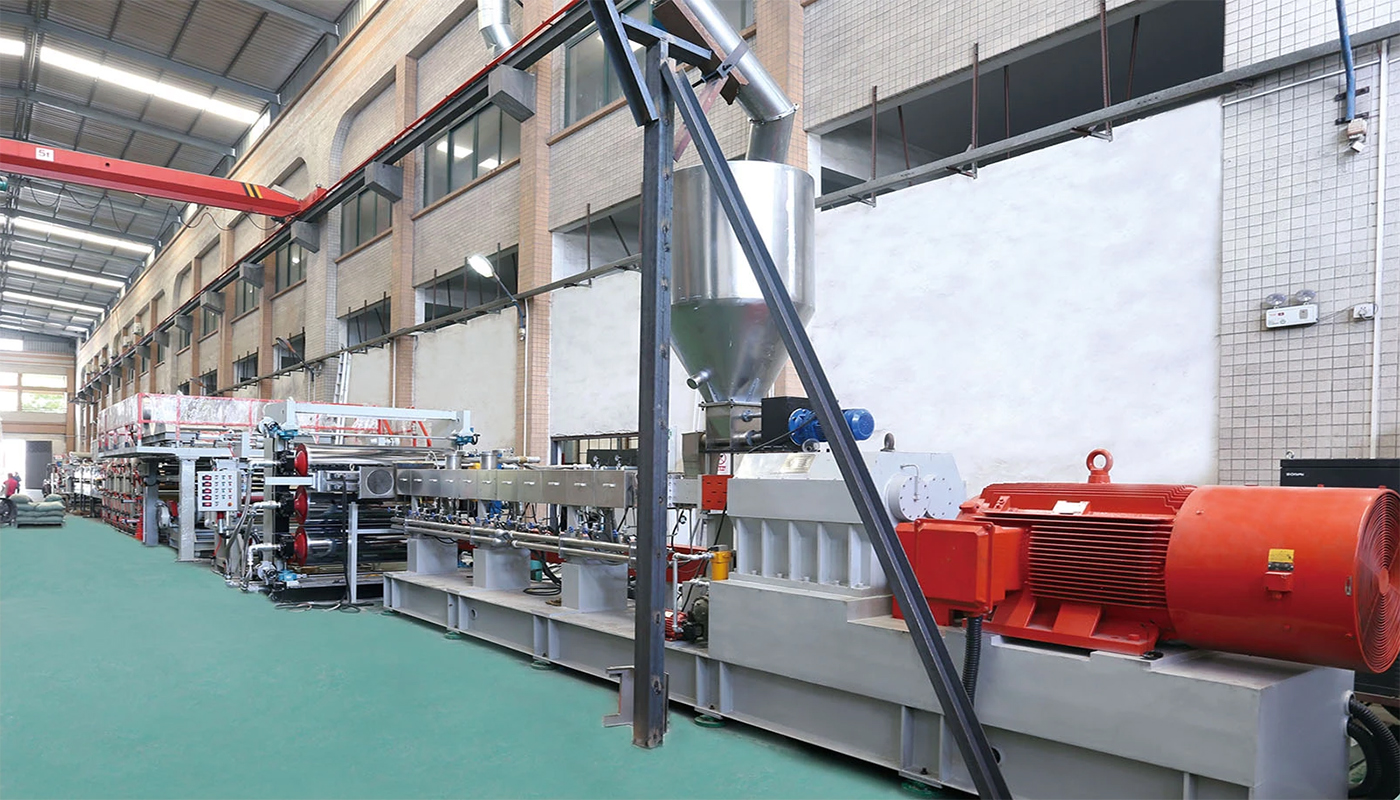
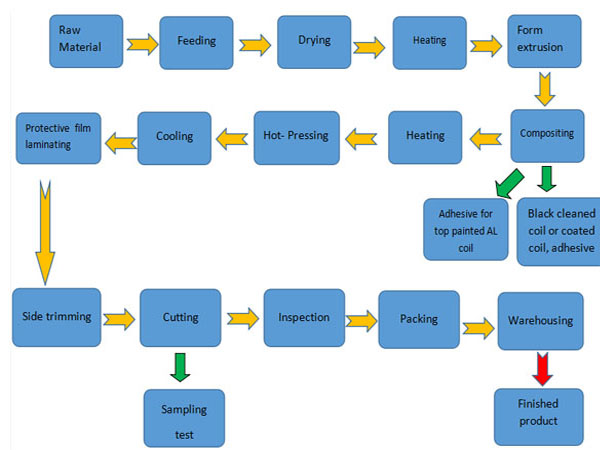
Производственный процесс, такой как холодный композитный метод, термический композитный метод, непрерывный композитный метод и прерывистый композитный метод, используется для Алюминиевый композитный лист , по пластиковому сердечнику и обеим боковым панелям.
Во-первых, очистка алюминиевой катушки является неотъемлемой частью производства. Поверхность покрыта смазками и антиоксидантами, а при транспортировке прилипает пыль, что влияет на ее адгезию.
Во-вторых, на поверхности катушек образуется плотная химзащитная пленка для повышения стойкости к окислению и продления срока службы. , после очистки и химической обработки. Обычный процесс очистки: алюминиевая катушка→обезжиривание распылением →промывка водой→нейтрализация→химическая обработка→промывка водой→сушка→охлаждение→намотка.
В-третьих, очищенный алюминиевый рулон помещается в устройство для нанесения покрытий, а поверхность окрашивается высокоэффективной фторуглеродной смолой. Поток процесса : алюминиевая катушка → подача → покрытие фторуглеродным покрытием → краска для выпечки с циркуляцией горячего воздуха → охлаждение → пленка → резка → намотка.
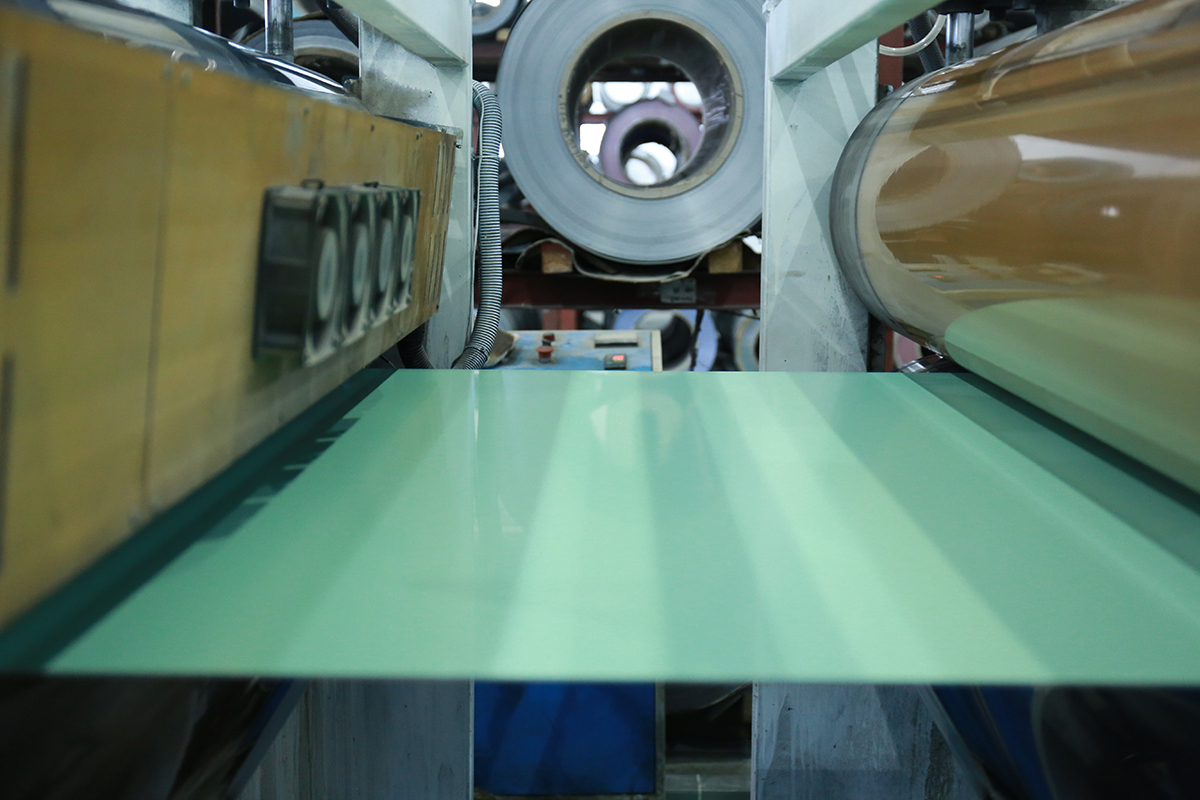
В-четвертых, панели наружной панели ACP покрыты двумя слоями краски и грунтовки, так что верхнее покрытие фасада представляет собой высокоустойчивое к атмосферным воздействиям покрытие из фторуглеродной смолы, а именно поливинилиденфторида. (ПВДФ) отличается превосходной устойчивостью к ультрафиолетовому излучению и загрязнению окружающей среды. Это сохраняет красоту поверхности. Поверхность листа ACP имеет не только металлический цвет, но и красивый мраморный узор. Флюороуглеродное покрытие обычно наносится на алюминиевые рулоны валковым покрытием, а затем запекается при повышенных температурах для сушки. Оборудование непрерывно производит , сначала загрунтовать, затем покрыть сверху и, наконец, покрыть поверхностным лаком. Общая толщина трехслойной краски составляет 30 мкм. Каждый слой краски необходимо запекать при температуре 200 °C в течение примерно 60 секунд, пока он не высохнет.
В-пятых, после выпечки печь быстро охлаждается воздушным охладителем. Краска для внутренних стен может быть изготовлена из эпоксидной смолы, полиэфирной смолы и акриловой смолы. После нанесения грунтовки, финишного покрытия и поверхностного лака немедленно нанесите на поверхность покрытия полиэтиленовую защитную пленку, чтобы не поцарапать поверхность при последующей обработке, транспортировке и монтаже. Защитная пленка является самоклеящейся и может быть удалена после установки. Алюминиевая катушка, покрытая фторуглеродной смолой, может входить в процесс компаундирования с пластиковым материалом сердечника. Пластиковый материал сердечника также имеет три слоя: полиэтилен в середине и клей с обеих сторон. Полиэтиленовые листы и клеи могут производиться отдельно или путем трехслойной коэкструзии. Трехслойный коэкструдированный лист со структурой клея производится поэтапно, а затем комбинируется с верхним и нижним слоями. алюминиевые листы. Толщина 0,15 мм доступна с алюминиевой панелью с обеих сторон и 3 ~ 5 мм в основном слое , 4~6мм общая толщина . Окончательно целая панель разрезается на 1220x2440 мм.
