Sobre nosaltres
Fabricants i proveïdors de panells compostos d'alumini a la Xina des del 2002 - Henglicai ACP
Llenguatge
Fabricants i proveïdors de panells compostos d'alumini a la Xina des del 2002 - Henglicai ACP
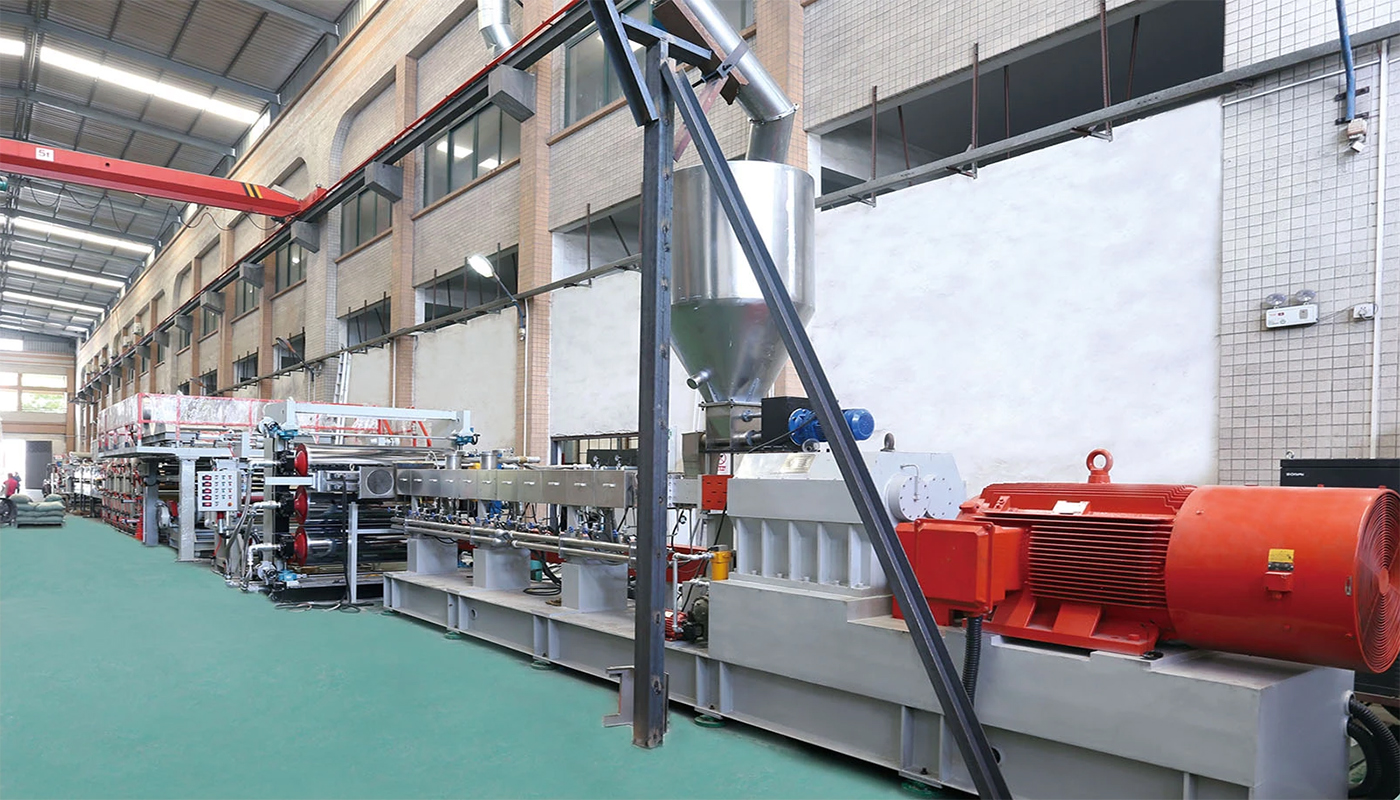
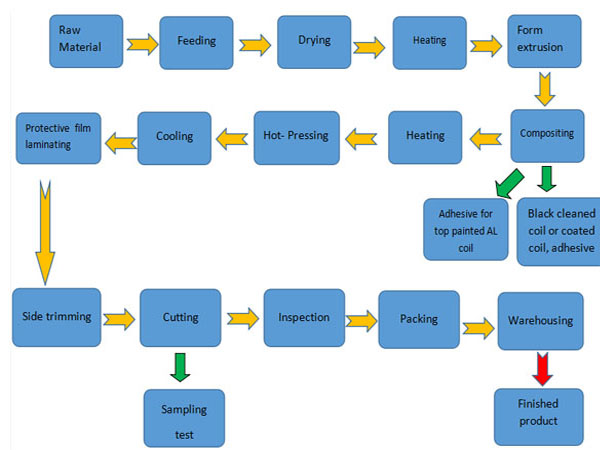
El procés de producció, com el mètode compost en fred, el mètode compost tèrmic, el mètode compost continu i el mètode compost intermitent, s'utilitza per a Xapa composta d'alumini , segons el nucli de plàstic i els dos panells laterals.
En primer lloc, la neteja de la bobina d'alumini és una part essencial en la producció. La superfície està recoberta de lubricants i antioxidants, i la pols s'adhereix durant el transport, afectant la seva adherència.
En segon lloc, es forma una pel·lícula protectora química densa a la superfície de les bobines per millorar la resistència a l'oxidació i allargar la vida útil. , després de la neteja i tractament químic. Procés habitual de neteja: bobina d'alumini → desgreixatge per aerosol → rentat amb aigua → neutralització → tractament químic → rentat amb aigua → assecat → refredament → bobinat.
En tercer lloc, la bobina d'alumini netejada es posa en un recobridor, mentre que es pinta una resina de fluorocarboni d'alt rendiment a la superfície. El flux del procés : bobina d'alumini → alimentació → recobriment de fluorocarboni → pintura per coure de circulació d'aire calent → refrigeració → filmació → tall → bobinat.
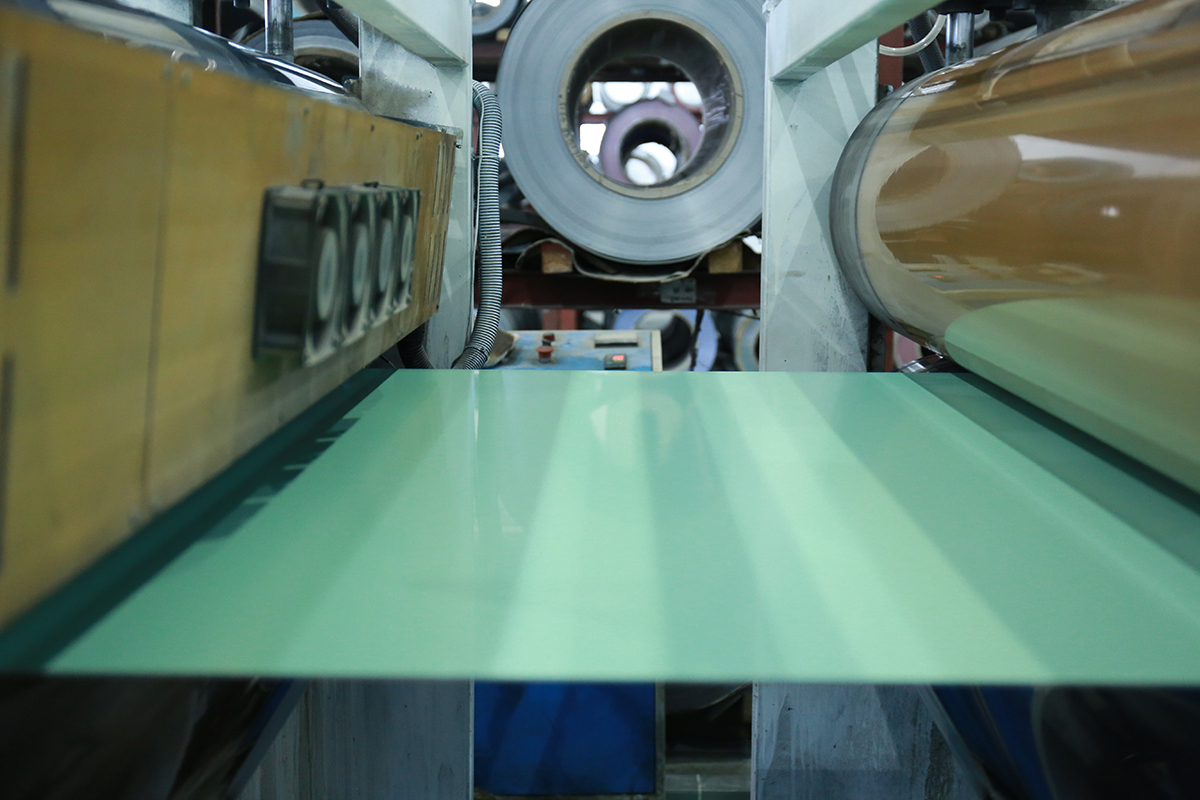
En quart lloc, els panells del panell exterior ACP recoberts amb dues capes de pintura i imprimació de manera que la capa superior de la façana sigui un recobriment de resina de fluorocarboni altament resistent a la intempèrie, és a dir, fluorur de polivinilidè. (PVDF) amb una excel·lent resistència als UV i la contaminació ambiental. Això manté la superfície bonica. La superfície de la làmina ACP no només té el color metàl·lic, sinó també els bells tipus de patrons de marbre. Els recoberts de fluorocarbons s'apliquen generalment a les bobines d'alumini mitjançant un recobriment de rotllos i després es couen a temperatures elevades per assecar-les. L'equip es produeix en continu , primer imprimat, després recobert superior i, finalment, recobert amb un vernís superficial. El gruix total de la pintura de tres capes és de 30 μm. Cada capa de pintura s'ha de coure a 200 °C durant uns 60 segons fins que s'assequi.
En cinquè lloc, després de coure el forn, es refreda ràpidament amb un refrigerador d'aire. La pintura de paret interior pot estar feta de resina epoxi, resina de polièster i resina acrílica. Després de recobrir l'imprimació, la capa superior i el vernís superficial, apliqueu immediatament una pel·lícula protectora de PE a la superfície del recobriment per evitar que es rasqui la superfície durant el processament, el transport i la instal·lació posteriors. La pel·lícula protectora és autoadhesiva i es pot treure després de la instal·lació. La bobina d'alumini recoberta de resina de fluorocarboni pot entrar en el procés de composició amb el material del nucli de plàstic. El material del nucli de plàstic també és essencial de tres capes, amb plàstic PE al mig i adhesiu a banda i banda. Les làmines i adhesius de PE es poden produir per separat o per coextrusió de tres capes. La làmina coextrudida de tres capes amb l'estructura de l'adhesiu és el pas a produir i després es combina amb la part superior i inferior làmines d'alumini. 0,15 mm està disponible en gruix amb panell d'alumini a ambdós costats, i 3 ~ 5 mm a la capa central , 4 ~ 6 mm de gruix total. Finalment , un panell sencer es talla en 1220x2440mm.
