2002년부터 중국 내 알루미늄 복합 패널 제조업체 및 공급업체 - Henglicai ACP
언어
2002년부터 중국 내 알루미늄 복합 패널 제조업체 및 공급업체 - Henglicai ACP
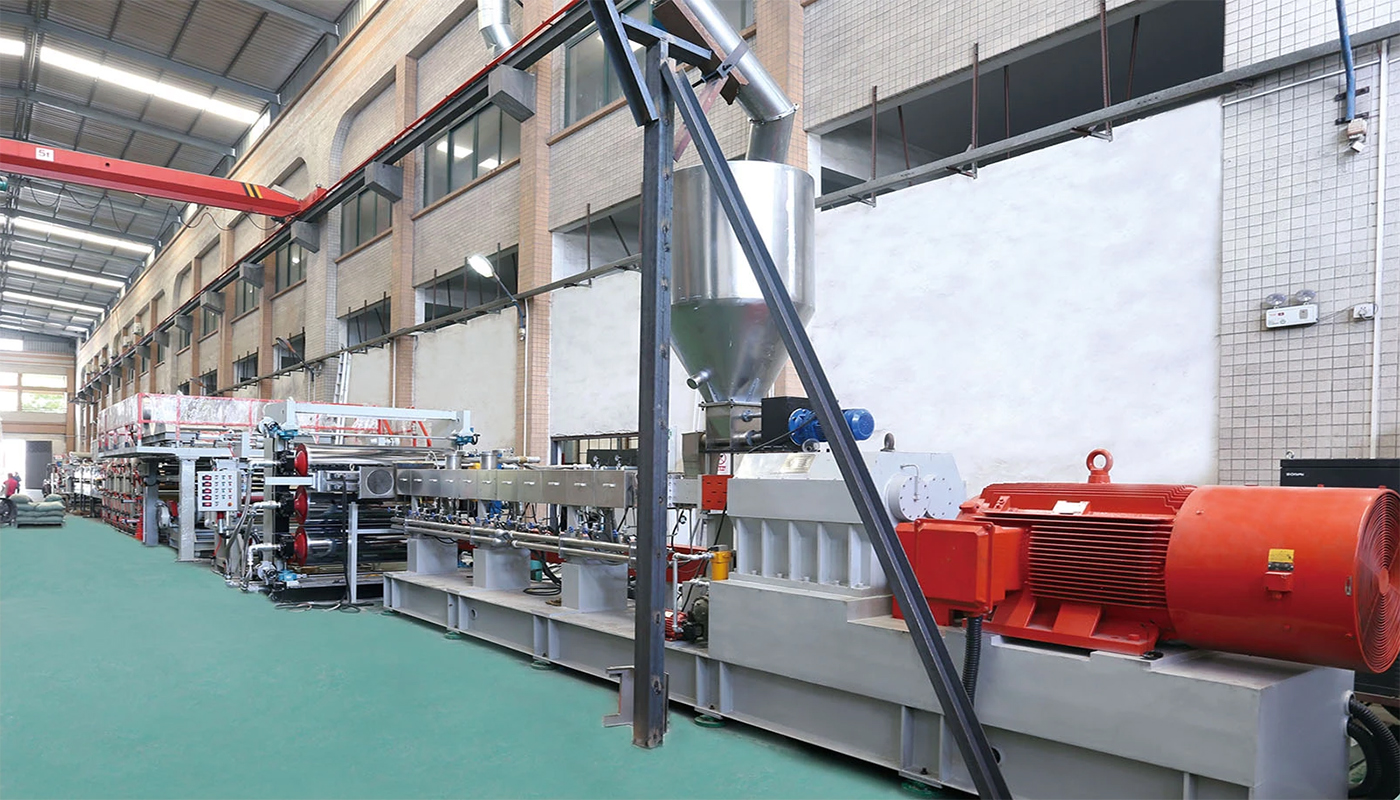
냉간 복합법, 열 복합법, 연속 복합법 및 간헐 복합법과 같은 생산 공정이 사용됩니다. 알루미늄 복합 시트 , 플라스틱 코어 및 양면 패널에 따라.
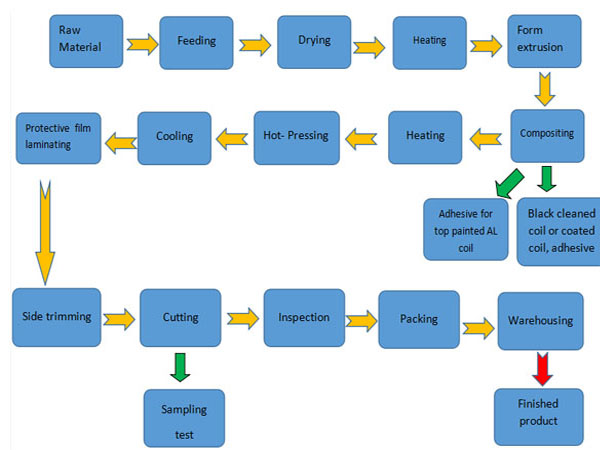
첫째, 알루미늄 코일을 청소하는 것은 생산에 필수적인 부분입니다. 표면은 윤활제 및 산화방지제로 코팅되어 있으며 운송 중 먼지가 부착되어 접착력에 영향을 미칩니다.
둘째, 코일 표면에 치밀한 화학적 보호막을 형성하여 내산화성을 향상시키고 수명을 연장시킨다. , 청소 및 화학 처리 후. 청소를 위한 정기적인 과정: 알루미늄 코일→스프레이 탈지 → 수세 → 중화 → 화학 처리 → 수세 → 건조 → 냉각 → 권취.
셋째, 세척된 알루미늄 코일을 코팅기에 넣고 표면에 고성능 탄화불소수지를 칠합니다. 프로세스 흐름 : 알루미늄 코일 → 이송 → 코팅 탄화불소 코팅 → 열풍 순환 베이킹 도료 → 냉각 → 필름 → 절단 → 권취.
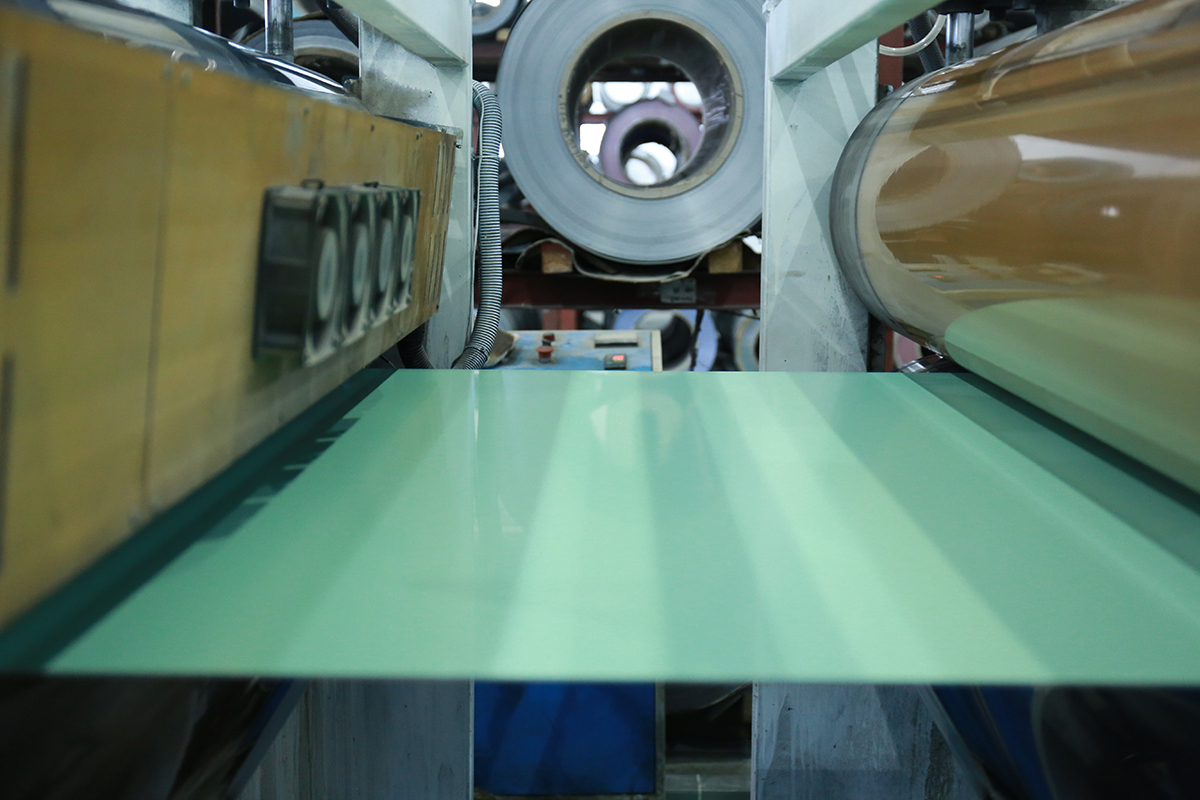
넷째, 외부 ACP 패널의 패널은 두 층의 페인트와 프라이머로 코팅되어 파사드의 탑코트가 내후성이 뛰어난 탄화불소 수지 코팅, 즉 폴리불화비닐리덴입니다. (PVDF) 우수한 UV 저항 및 환경 오염을 특징으로 합니다. 그것은 표면을 아름답게 유지합니다. ACP 시트의 표면은 금속 색상뿐만 아니라 아름다운 대리석 패턴 유형이 있습니다. 탄화플루오르 코팅은 일반적으로 알루미늄 코일에 롤 코팅을 한 다음 고온에서 구워 건조합니다. 장비는 지속적으로 생산 , 먼저 프라이밍한 다음 상단 코팅하고 마지막으로 표면 바니시로 코팅합니다. 3중 페인트의 총 두께는 30μm입니다. 각 페인트 층은 마를 때까지 200°C에서 약 60초 동안 구워야 합니다.
다섯째, 오븐이 구워진 후 에어쿨러로 빠르게 식힌다. '내벽 페인트'는 에폭시 수지, 폴리에스터 수지 및 아크릴 수지로 만들 수 있습니다. 프라이머, 탑코트, 표면 바니시를 도포한 후, 후속 가공, 운송 및 설치 시 표면이 긁히지 않도록 즉시 도막 표면에 PE 보호 필름을 도포하십시오. 보호 필름은 접착력이 있어 설치 후 제거할 수 있습니다. 탄화불소 수지로 코팅된 알루미늄 코일은 플라스틱 코어 재료와 합성하는 과정에 들어갈 수 있습니다. 플라스틱 코어 재료는 중간에 PE 플라스틱이 있고 양면에 접착제가 있는 필수 3개 층입니다. PE 시트와 접착제는 별도로 또는 3층 공압출로 생산할 수 있습니다. 점착제 구조의 3층 공압출 시트를 제작한 후 상부와 하부를 결합하는 단계입니다. 알루미늄 시트. 0.15mm의 두께는 양면에 알루미늄 패널이 있으며, 코어 레이어에서 3~5mm , 총 두께 4~6mm . 드디어 , 전체 패널은 1220x2440mm로 절단됩니다.
