Произвођачи и добављачи алуминијумских композитних панела у Кини од 2002. године - Henglicai ACP
Језик
Произвођачи и добављачи алуминијумских композитних панела у Кини од 2002. године - Henglicai ACP
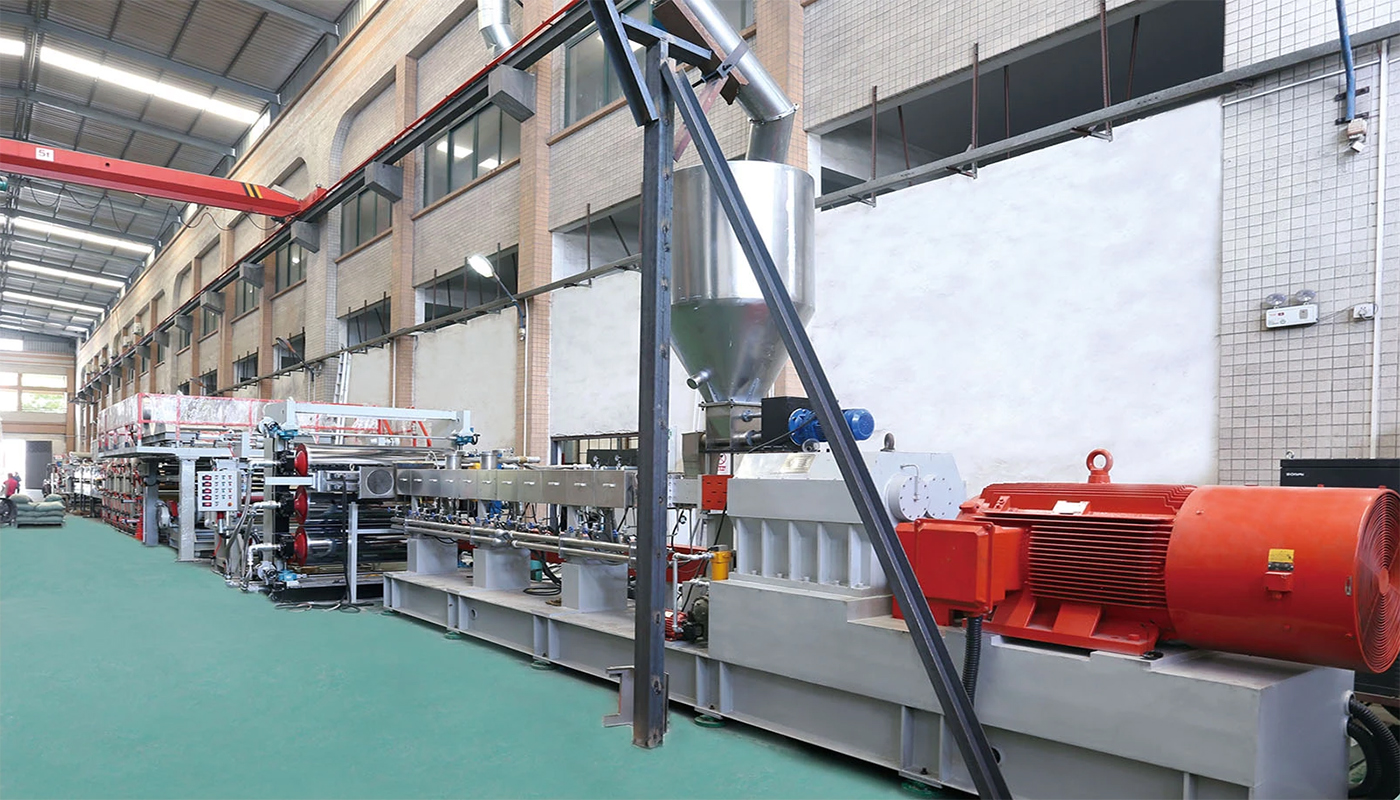
Производни процес, као што је метода хладног композита, метода термичког композита, метода континуираног композита и повремена композитна метода, користи се за Алуминијумски композитни лим , према пластичном језгру и обостраним панелима.
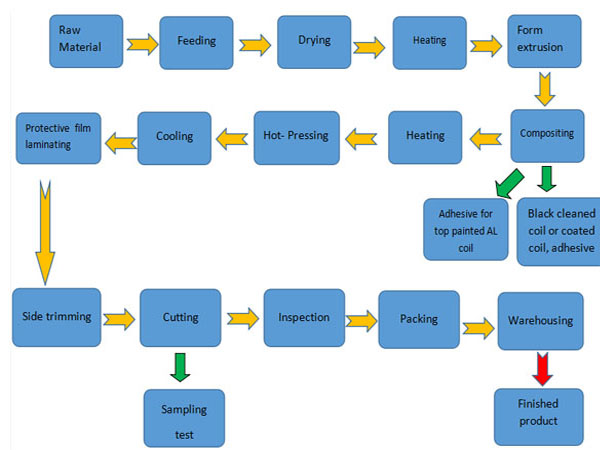
Прво, чишћење алуминијумске завојнице је суштински део производње. Површина је премазана мазивима и антиоксидансима, а прашина је причвршћена током транспорта, што утиче на њено приањање.
Друго, на површини намотаја се формира густи хемијски заштитни филм како би се побољшала отпорност на оксидацију и продужио животни век ,након чишћења и хемијског третмана. Редовни процес чишћења: алуминијумски калем→одмашћивање спрејом →прање водом→неутрализација→хемијски третман→прање водом→сушење→хлађење→намотавање.
Треће, очишћени алуминијумски калем се ставља у премаз, док се на површини фарба флуорокарбонска смола високих перформанси. Ток процеса : алуминијумски намотај → храњење → премаз флуороугљенични премаз → боја за печење са циркулацијом топлог ваздуха → хлађење → филм → сечење → намотавање.
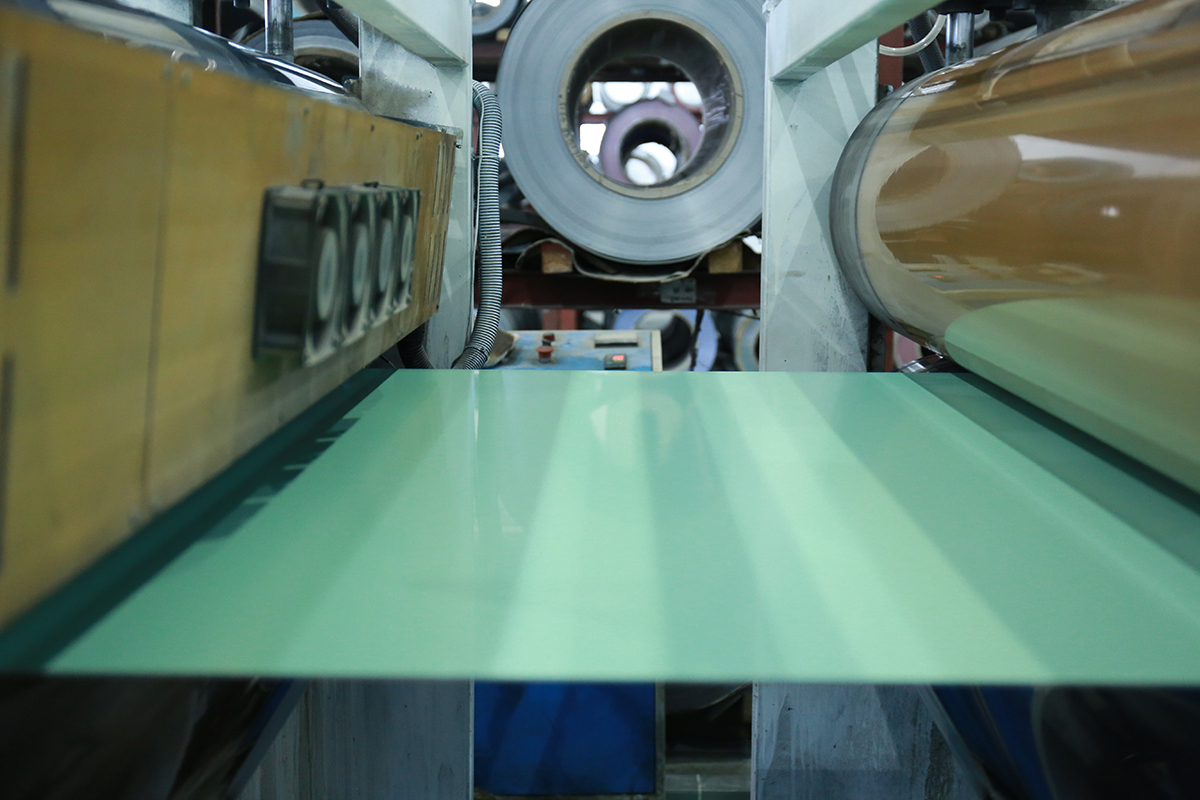
Четврто, панели спољашњег АЦП панела премазани са два слоја боје и прајмера тако да је завршни премаз фасаде премаз од флуорокарбонске смоле веома отпоран на временске услове, односно поливинилиден флуорид (ПВДФ) одликује се одличном УВ отпорношћу и загађењем животне средине. То одржава површину лепом. Површина АЦП лима има не само металну боју, већ и прелепе врсте мермерних узорака. Обложени флуороугљеником се обично наносе на алуминијумске калемове премазивањем ролнама, а затим се пеку на повишеним температурама да би се осушили. Опрема се континуирано производи , прво премазан, затим премазан и на крају премазан површинским лаком. Укупна дебљина трослојне боје је 30μм. Сваки слој боје потребно је пећи на 200 °Ц око 60 секунди док се не осуши.
Пето, након што је пећница печена, брзо се хлади помоћу ваздушног хладњака. Боја за унутрашње зидове може бити направљена од епоксидне смоле, полиестерске смоле и акрилне смоле. Након што су прајмер, завршни премаз и површински лак премазани, одмах нанесите ПЕ заштитни филм на површину премаза како бисте избегли гребање површине током накнадне обраде, транспорта и уградње. Заштитни филм је самолепљив и може се уклонити након постављања. Алуминијумски калем обложен флуороугљеничном смолом може ући у процес спајања са пластичним материјалом језгра. Пластични материјал језгра је такође важан три слоја, са ПЕ пластиком у средини и лепком са обе стране. ПЕ лимови и лепкови могу се производити одвојено или трослојном коекструзијом. Трослојни коекструдирани лист са структуром лепка је корак који треба да се произведе, а затим комбинује са горњим и доњим алуминијумски лимови. 0,15 мм је доступан у дебљини са алуминијумском плочом са обе стране, и 3~5 мм у основном слоју , 4~6мм укупне дебљине. Коначно , цео панел је исечен на 1220к2440мм.
