Alumīnija kompozītmateriālu paneļu ražotāji un piegādātāji Ķīnā kopš 2002. gada - Henglicai ACP
Valoda
Alumīnija kompozītmateriālu paneļu ražotāji un piegādātāji Ķīnā kopš 2002. gada - Henglicai ACP
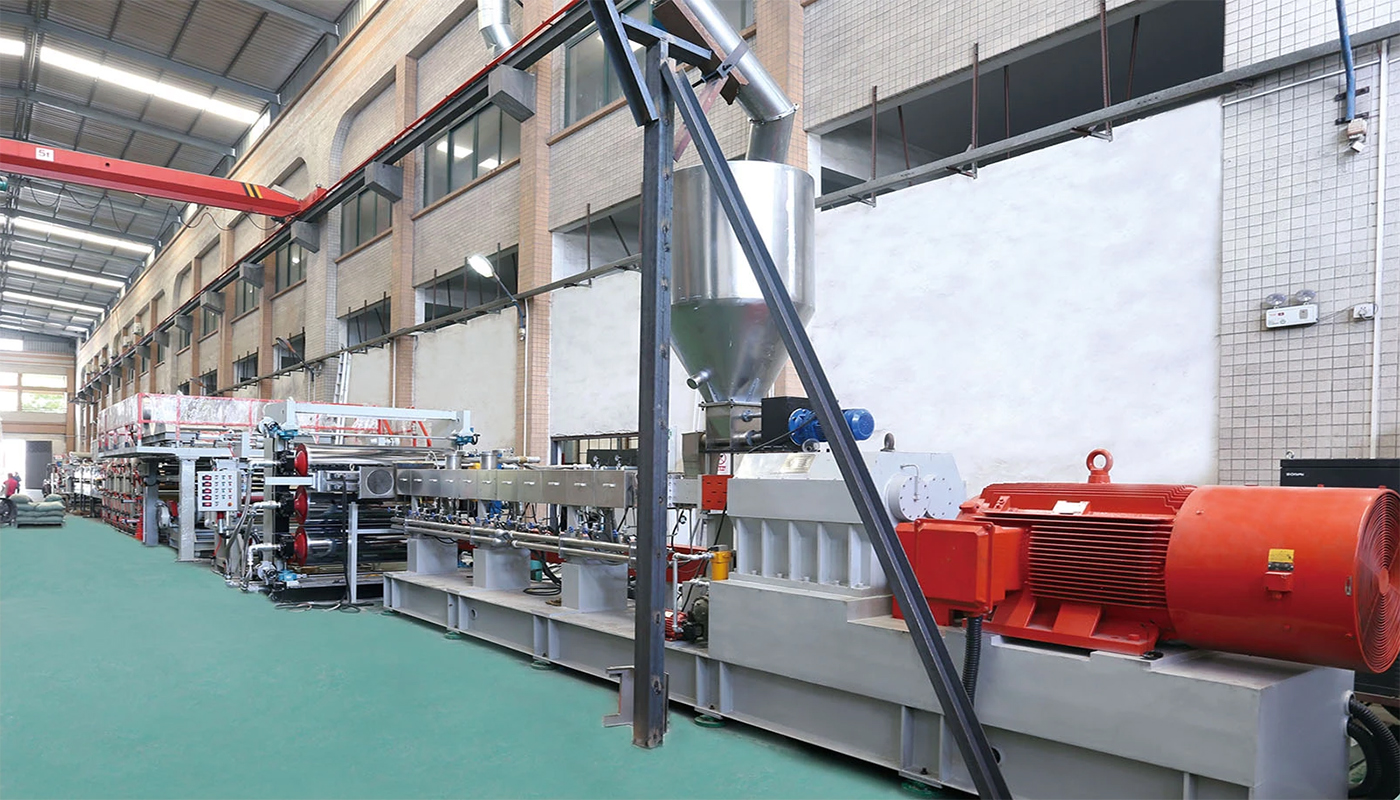
Ražošanas process, piemēram, aukstā kompozītmateriāla metode, termiskā kompozītmateriāla metode, nepārtraukta kompozītmateriāla metode un intermitējoša kompozīta metode, tiek izmantota Alumīnija kompozītu loksne , saskaņā ar plastmasas serdi un abpusējiem paneļiem.
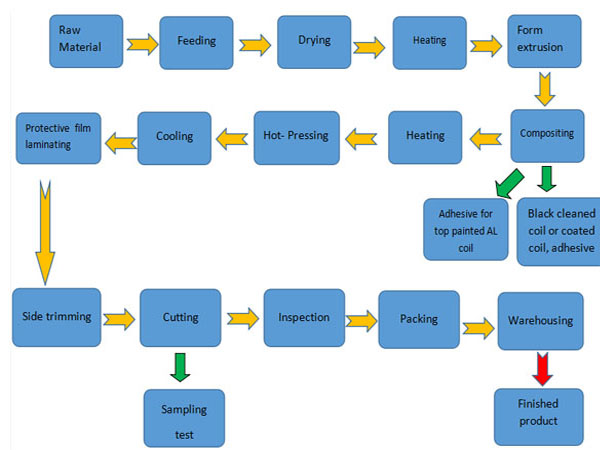
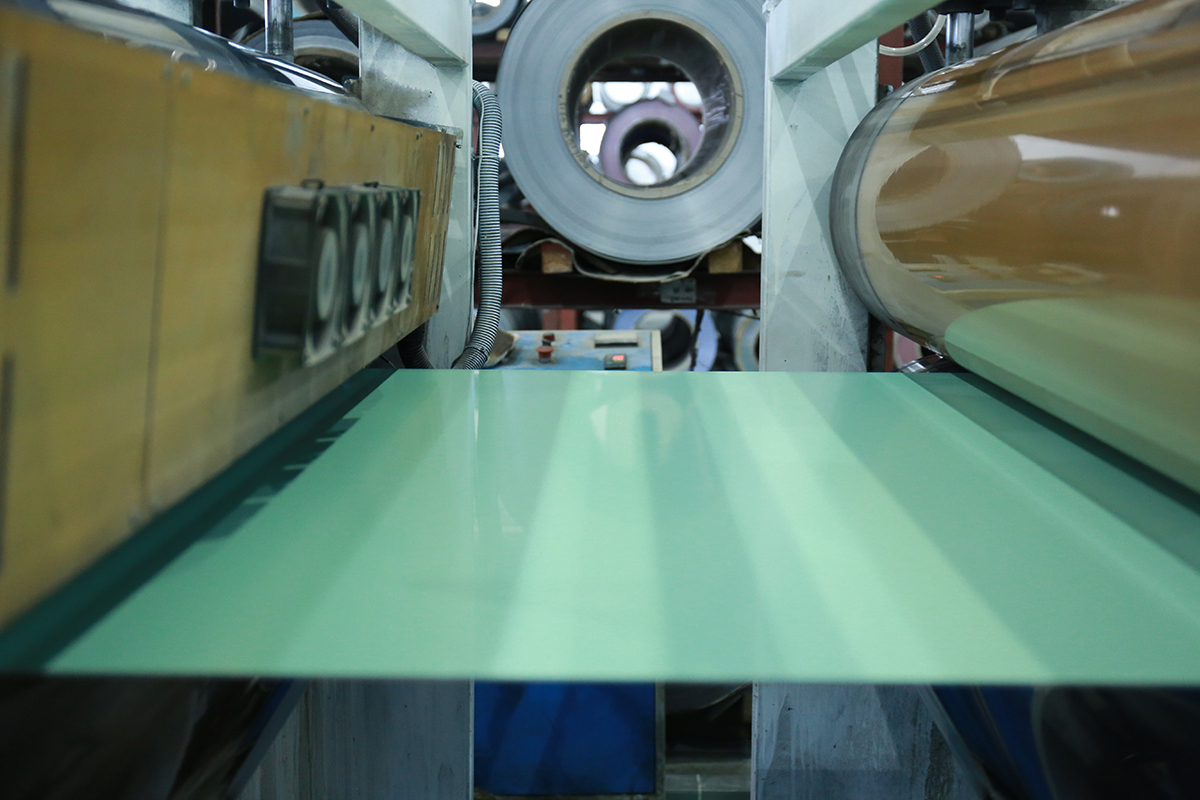
Pirmkārt, alumīnija spoles tīrīšana ir būtiska ražošanas sastāvdaļa. Virsma ir pārklāta ar smērvielām un antioksidantiem, un transportēšanas laikā tiek piestiprināti putekļi, kas ietekmē tās saķeri.
Otrkārt, uz spoļu virsmas tiek izveidota blīva ķīmiska aizsargplēve, lai uzlabotu oksidācijas izturību un pagarinātu kalpošanas laiku. , pēc tīrīšanas un ķīmiskās apstrādes. Regulāra tīrīšanas procedūra: alumīnija spole→izsmidzināma attaukošana →mazgāšana ar ūdeni → neitralizācija → ķīmiskā apstrāde → mazgāšana ar ūdeni → žāvēšana → dzesēšana → uztīšana.
Treškārt, notīrītā alumīnija spole tiek ievietota pārklāšanas iekārtā, bet virsma tiek krāsota ar augstas veiktspējas fluorogļūdeņraža sveķiem. Procesa plūsma : alumīnija spole→padeve→pārklājums fluoroglekļa pārklājums→karstā gaisa cirkulācijas cepšanas krāsa→dzesēšana→filmēšana→griešana→tinšana.
Ceturtkārt, ārējā ACP paneļa paneļi ir pārklāti ar diviem krāsas un grunts slāņiem tā, lai fasādes virskārta būtu ļoti pret laikapstākļiem izturīgs fluorogļūdeņraža sveķu pārklājums, proti, polivinilidēnfluorīds. (PVDF) ar izcilu UV izturību un vides piesārņojumu. Tas saglabā virsmu skaistu. ĀKK loksnes virsmai ir ne tikai metāla krāsa, bet arī skaisti marmora raksti. Ar fluorogļūdeņraža pārklājumu parasti uzklāj alumīnija spoles ar ruļļu pārklājumu un pēc tam cep paaugstinātā temperatūrā, lai tās izžūtu. Iekārtas tiek ražotas nepārtraukti , vispirms gruntēts, pēc tam pārklāts ar virskārtu un visbeidzot pārklāts ar virsmas laku. Trīsslāņu krāsas kopējais biezums ir 30μm. Katra krāsas kārta jācep 200 °C apmēram 60 sekundes, līdz tā izžūst.
Piektkārt, pēc cepeškrāsns izcepšanas to ātri atdzesē gaisa dzesētājs. Iekšējo sienu krāsu var izgatavot no epoksīda sveķiem, poliestera sveķiem un akrila sveķiem. Pēc gruntskrāsas, virskārtas un virsmas lakas uzklāšanas nekavējoties uz pārklājuma virsmas uzklājiet PE aizsargplēvi, lai turpmākās apstrādes, transportēšanas un uzstādīšanas laikā nesaskrāpētu virsmu. Aizsargplēve ir pašlīmējoša, un to var noņemt pēc uzstādīšanas. Alumīnija spole, kas pārklāta ar fluorogļūdeņraža sveķiem, var nonākt savienošanas procesā ar plastmasas serdes materiālu. Plastmasas serdes materiāls ir arī svarīgi trīs slāņi, ar PE plastmasu vidū un adhezīvu abās pusēs. PE loksnes un līmvielas var ražot atsevišķi vai ar trīsslāņu koekstrūziju. Trīs slāņu koekstrudētā loksne ar līmes struktūru ir jāizgatavo un pēc tam jāapvieno ar augšējo un apakšējo alumīnija loksnes. 0,15 mm ir pieejams biezumā ar alumīnija paneli abās pusēs un 3 ~ 5 mm serdes slānī , 4 ~ 6 mm kopējais biezums. Beidzot ,visu paneli sagriež 1220x2440 mm.
